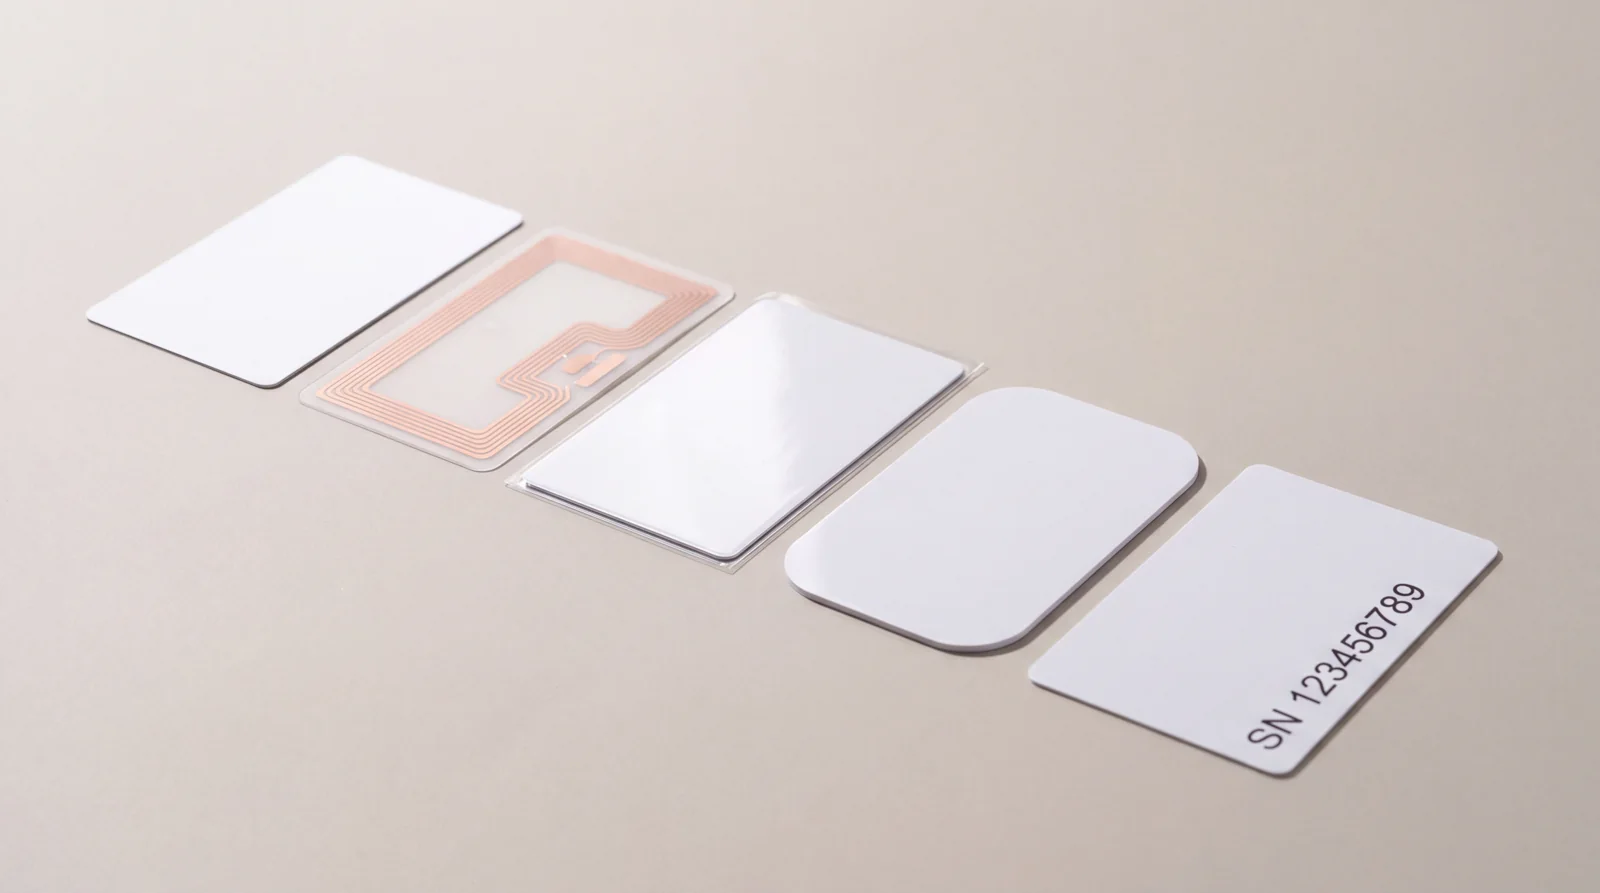
Las seis fases de fabricación de una tarjeta de plástico o RFID, qué controla el comprador en cada una y qué cambios tardíos hacen retroceder el trabajo.
September 23, 2026
/
10
min read
Todo programa de tarjetas de plástico o RFID sigue la misma secuencia general: se libera una especificación, se preparan los materiales, se imprime el diseño, se laminan y se troquelan las capas, se aplican los datos variables y se libera el lote con evidencias. Los equipos y el orden de algunas operaciones cambian según la construcción, pero las dependencias entre fases no.
Para un comprador, eso es lo útil. Conocer el recorrido indica dónde una aprobación todavía no cuesta nada y dónde el mismo cambio obliga a tirar hojas ya impresas o laminadas. Esta guía sobre cómo se fabrican las tarjetas RFID y de plástico recorre las seis fases de un proceso típico, lo que controla el comprador en cada una y qué cambios tardíos hacen retroceder más el trabajo.
Está escrita para los equipos técnicos de compras y de calidad, y para los integradores que especifican tarjetas por cuenta de un cliente y necesitan saber qué preguntas resolver antes de liberar el trabajo.
01. El proceso de un vistazo
El diagrama siguiente es un mapa genérico. Una tarjeta blanca sin imprimir se salta la impresión y la personalización, una tarjeta de PVC impresa sin chip se salta el inlay, y una credencial RFID totalmente personalizada pasa por las seis fases.
Desliza el diagrama hacia los lados para verlo entero
Las seis fases de un proceso típico. Las aprobaciones que evitan repetir trabajo van antes de empezar a imprimir.
Las cuatro primeras fases construyen la tarjeta física y son las caras de repetir. Las dos últimas aplican los datos y demuestran el resultado. La mayoría de los retrasos evitables vienen de aprobar el contenido de la fase 05, como la numeración o los datos del chip, mientras las cuestiones de la fase 01 siguen abiertas.
02. Libera la especificación antes de fabricar nada
La especificación liberada define la construcción, las medidas, el diseño, los datos y los requisitos de aceptación en una única revisión controlada. Es el único documento con el que debe trabajar producción. Un presupuesto, un hilo de correos y una prueba de diseño que describen el pedido de forma ligeramente distinta son tres especificaciones en competencia, y la tarjeta que se envíe solo coincidirá con una de ellas.
Los elementos interactúan más de lo que parece. Una ranura troquelada tiene que quedar lejos de la antena de un inlay RFID. Un elemento metalizado u holográfico puede limitar dónde se imprimen los datos variables. Una tarjeta transparente deja ver el inlay, así que su posición pasa a formar parte del diseño. Una banda magnética o un panel de firma cambian la superficie disponible para el diseño. Son cuestiones de construcción, y van en la especificación antes de que nadie apruebe una imagen.
Qué debe contener la revisión liberada
Construcción: material, capas, acabado y, en RFID, el tipo de chip y cualquier requisito de codificación.
Geometría: contorno, radio de esquina, ranuras o taladros y su posición respecto al inlay.
Diseño: archivos aprobados por revisión, referencias de color y cualquier elemento especial o de seguridad.
Datos: qué cambia de una tarjeta a otra y cómo se entrega.
Aceptación: los controles que debe superar el lote y las evidencias que lo acompañan.
Los cuerpos de las tarjetas se fabrican normalmente a partir de hojas y no de piezas sueltas. Las hojas de núcleo llevan la impresión, las láminas protectoras transparentes la protegen, y la elección del material (PVC estándar o reciclado, por ejemplo) determina cómo se comporta la tarjeta en el laminado, en las impresoras y en el uso.
En una tarjeta RFID o NFC, la parte electrónica se prepara como un inlay: un chip conectado a una antena y sujeto en una capa que irá dentro de la tarjeta. En el inlay se decide la compatibilidad con el lector, así que el chip tiene que coincidir con lo que espera el sistema instalado. Cambiar de familia de chip a última hora no es un detalle de producción, es un cambio de producto. La gama de tarjetas RFID y NFC recoge las construcciones disponibles, y la guía de construcción del inlay explica qué hay que fijar por escrito.
Aquí van dos comprobaciones del comprador. La primera, confirmar el chip exacto y la configuración que necesita el sistema, no solo la frecuencia. La segunda, confirmar que la disposición del inlay deja libres todas las ranuras, taladros y recortes del contorno aprobado.
04. Impresión y decoración
El diseño fijo se imprime normalmente sobre las hojas de núcleo antes del laminado, y por eso en la tarjeta terminada queda protegido por la lámina protectora. En esta fase son habituales el offset y la serigrafía, y algunos efectos, como las tintas metalizadas, las tintas directas o los elementos UV, también se aplican a nivel de hoja. La guía de impresión y acabados compara las opciones.
Como en una hoja van muchas tarjetas, la imagen impresa tiene que coincidir con el troquelado posterior. Un diseño que llega demasiado cerca del borde, o que da por hecha una posición exacta para una ranura, puede verse bien en pantalla y fallar en el corte. Pide el sangrado y la zona de seguridad de tu construcción y aprueba una prueba de diseño que los muestre.
Cuando el color importa, se aprueba frente a una referencia física. Las pruebas en pantalla sirven para la maquetación y el contenido, pero un color de marca que tiene que coincidir con una tarjeta existente o con la norma de un cliente necesita una muestra impresa o una referencia acordada.
05. Laminado y troquelado
Después de imprimir, las hojas se ordenan en su secuencia final y se funden con calor y presión en una sola hoja laminada. Después, esa hoja se troquela en tarjetas individuales.
Desliza el diagrama hacia los lados para verlo entero
Flujo de hojas simplificado. Muchas tarjetas comparten hoja hasta el troquelado, y por eso importan el registro de impresión y el orden de los datos.
En el laminado se fijan las propiedades físicas de la tarjeta: grosor, planitud, unión entre capas y acabado superficial. Una tarjeta que se curva, se deslamina o entra mal en una impresora casi siempre tiene su origen en la construcción o en el laminado. La guía de grosor y laminado explica las capas y sus modos de fallo.
En el troquelado se fija la geometría: contorno, radio de esquina, ranuras y taladros. En las formas especiales, el propio troquel forma parte de la especificación, se aprueba una vez y se reutiliza. Es también el momento en que se separan la posición en la hoja y la identidad de la tarjeta, algo que importa si las tarjetas llevan datos variables aplicados antes del corte.
06. Personalización y configuración
La personalización aplica lo que cambia de una tarjeta a otra: números correlativos, códigos de barras, códigos QR, nombres, datos de la banda magnética y codificación del chip. Según la tecnología, se hace con inyección de tinta, transferencia térmica, marcado láser, relieve o equipos de codificación, y una parte puede hacerse antes del corte y otra tarjeta a tarjeta después.
La regla que importa es la asociación. Cada identificador visible tiene que seguir vinculado al registro electrónico correcto y a la línea correcta del archivo de datos. Define esa relación antes de procesar: qué campo se imprime, cuál se codifica, en qué orden y cómo se embalan las tarjetas. Las piezas rechazadas y sus sustituciones necesitan un circuito de conciliación, para que una entrega que parece correcta no esconda un registro duplicado o que falta. La guía de datos variables y la guía de codificación lo explican en detalle.
07. Liberación con evidencias
La inspección final compara el lote terminado con la revisión aprobada. Los controles visuales, dimensionales y funcionales responden a preguntas distintas: si la tarjeta se ve bien, si encaja y si funciona con el lector o la impresora a los que va destinada. Ninguno sustituye a los demás.
Pregunta qué controles se hacen, cómo se seleccionan las muestras y qué resultados acompañan al lote. Un registro de liberación útil vincula la revisión del trabajo, las referencias de material y componentes, los resultados de la inspección y la cantidad enviada. Esa cadena es también lo que permite responder a una pregunta posterior: si aparece un problema en el uso, se puede identificar el lote afectado sin retirar todo.
La inspección no puede arreglar una construcción no aprobada ni un criterio de aceptación sin definir. Si nadie acordó qué es un resultado correcto, el lote solo se puede liberar por opinión. La guía de inspección de entregas trata la parte de la recepción.
08. Por qué la secuencia importa al comprador
Los cambios tardíos viajan hacia atrás en el proceso. Cuanto más temprana es la fase que toca un cambio, más trabajo hay que repetir después.
Desliza el diagrama hacia los lados para verlo entero
Hasta dónde hacen retroceder un trabajo los cambios tardíos habituales. Un cambio de contorno reinicia casi todo lo que viene después de la especificación.
Un contorno revisado puede suponer un troquel nuevo y una posición de inlay nueva. Un acabado superficial distinto cambia las fases de impresión y laminado y puede afectar a cómo se fija la personalización en la tarjeta. Una regla de datos modificada puede invalidar un archivo preparado y cualquier tarjeta ya codificada. Cambiar un criterio de aceptación es lo más barato y lo que con más frecuencia se deja para el final.
El paso práctico es sencillo: antes de aceptar un cambio, pregunta qué fases hay que repetir y pide un plan de aprobación y unos plazos revisados. Un cambio que desde fuera parece estético puede devolver el trabajo a la fase 02.
09. Qué comprobar antes de aprobar
Una única revisión liberada que cubra construcción, geometría, diseño, datos y aceptación.
Chip y configuración confirmados con los lectores instalados, no solo la frecuencia.
Espacio libre del inlay comprobado frente a cada ranura, taladro y recorte.
Prueba de diseño con sangrado y zona de seguridad para la construcción real.
Muestra representativa cuando hay que demostrar el color, el acabado o el funcionamiento.
Reglas del archivo de datos acordadas: qué se imprime, qué se codifica y en qué orden.
Evidencias de inspección definidas, y un registro de envío vinculado al lote.
10. Un ejemplo práctico
Caso ilustrativo, no es un caso real de cliente. Un comprador aprueba el diseño de una tarjeta RFID de personal, con una ranura para pinza, antes de comprobar la disposición del inlay. La ranura cruza el recorrido de la antena. En ese punto, o se tiran las hojas impresas o se mueve la ranura, lo que cambia el diseño aprobado.
Adelantar la revisión de la construcción a la liberación del diseño evita el problema. Primero se fijan la posición del inlay y la ranura, el diseño se dibuja a su alrededor y los dos equipos aprueban una sola revisión. El trabajo tarda lo mismo y no se fabrica nada dos veces.
11. Normas de referencia
ISO/IEC 10373-1, métodos de ensayo de tarjetas y dispositivos de seguridad, que define cómo se mide la tarjeta terminada frente a ISO/IEC 7810: iso.org/standard/70482.html.
12. Cómo trabaja Kaway
Kaway fabrica en su propia planta de Dongguan (China). Lo más útil que puede enviar un comprador con su solicitud es la construcción, la geometría y las reglas de datos junto con el diseño, para que el espacio libre del inlay, la maquetación de la impresión y la personalización queden resueltos antes de imprimir nada.
El pedido mínimo es de 500 unidades. La producción estándar es de 12 días naturales para tarjetas de PVC y de madera. La muestra es gratuita: antes de cualquier pedido se envía una muestra en tu material y con tu chip. Las construcciones estándar están en la página de tarjetas de PVC y en la de tarjetas RFID y NFC.
En una tarjeta RFID laminada típica, el chip y la antena van en una capa de inlay que se ordena con las hojas impresas y se lamina con ellas. Los datos del chip, cuando hacen falta, se codifican normalmente después de formar la tarjeta.
¿Se puede cambiar el diseño después de elegir el inlay?
El diseño gráfico normalmente se puede cambiar sin tocar el inlay. Los cambios en el contorno, las ranuras o los taladros obligan a volver a comprobar la posición del inlay, porque la antena tiene que quedar lejos de cualquier corte.
¿Por qué la aprobación del diseño afecta al calendario?
La impresión, el laminado y el troquelado dependen de una única revisión aprobada. Mientras no estén resueltos la construcción, el diseño y las reglas de datos, la producción no puede empezar sin el riesgo de hacer el trabajo dos veces.
¿Qué debe acompañar a la entrega?
Como mínimo, un registro que vincule la cantidad enviada con la revisión aprobada del trabajo y los resultados de la inspección. En tarjetas personalizadas o codificadas, añade la conciliación del archivo de datos con las tarjetas producidas.
About this guide
Published by Kaway Group. The date on this page shows when this guide was last updated. If anything here is out of date, or contradicts what your integrator tells you, tell us and we will correct it.
 HospitalityRoom keys, staff credentials and the pieces around them.
 Retail and loyaltyGift, loyalty and membership cards with variable data.
 Access controlCards and fobs matched to the reader you installed.
 Clubs and associationsOne chip for the turnstile, the locker and the desk.
 Events and festivalsWristbands, badges and lanyards for each edition.