Inlay de tarjetas RFID: especifica la construcción, no solo el chip
Chip, antena, lámina portadora, posición, zonas de exclusión y una revisión única: las seis líneas que fijan cómo lee y por dónde se corta una tarjeta RFID.
October 29, 2026
/
11
min read
Un inlay combina la electrónica con una disposición física que tiene que encajar en la tarjeta terminada. Para compras, sus interfaces importan más que un dibujo en sección.
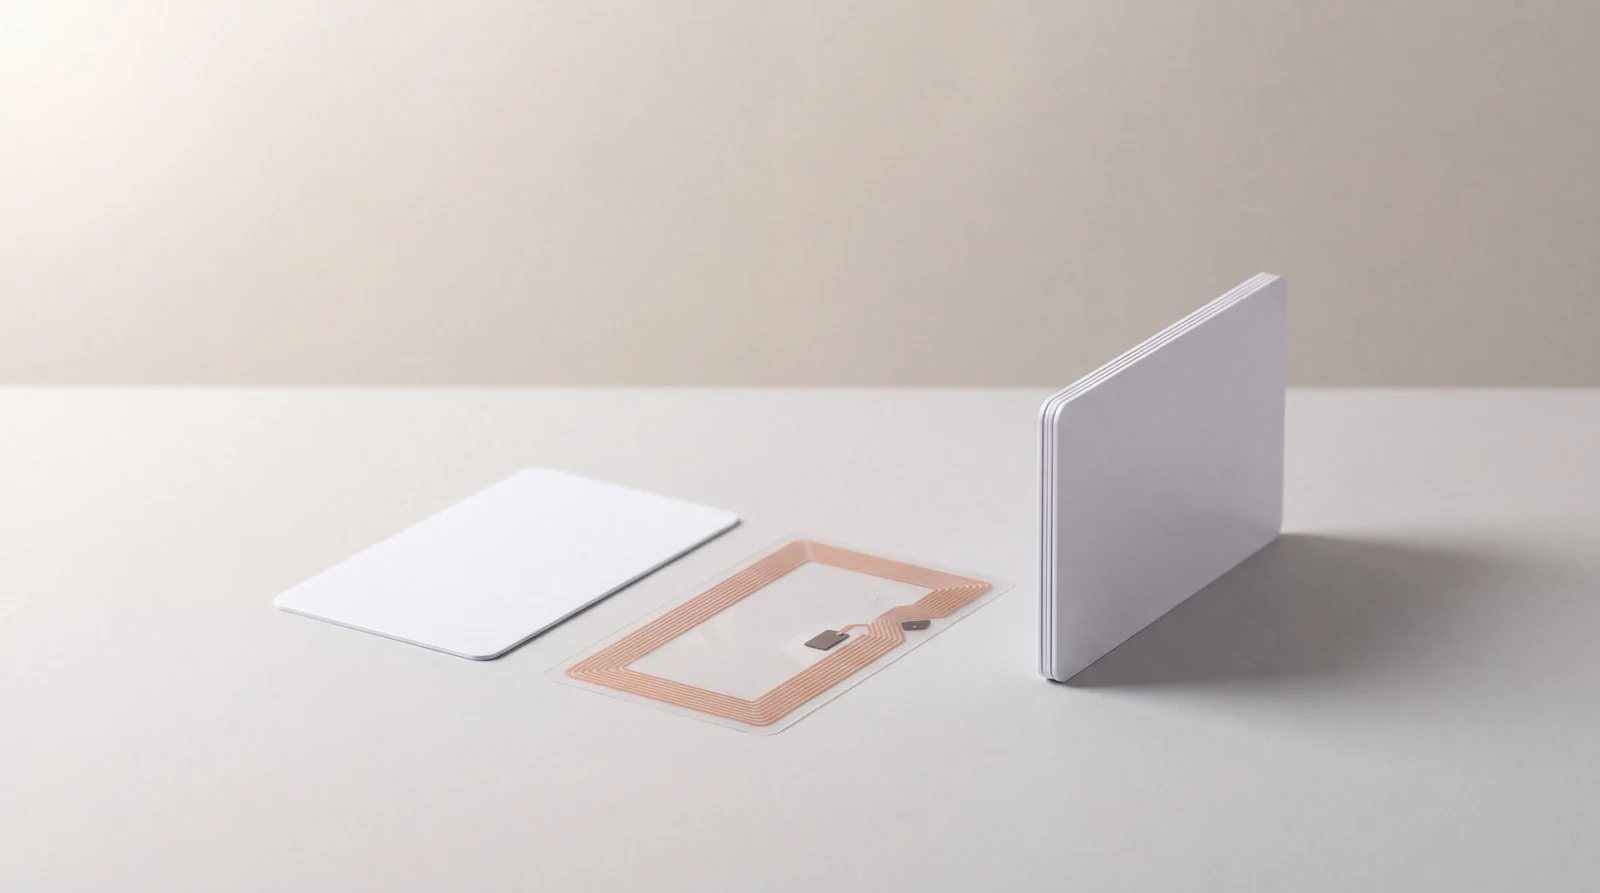
El inlay es la capa que convierte una tarjeta en una tarjeta sin contacto: una lámina portadora fina, normalmente de PET, con un chip y una antena, laminada entre los núcleos impresos y las láminas protectoras transparentes. El comprador casi nunca lo ve, pero sí ve sus consecuencias. Una tarjeta se lee a un palmo de un lector y en otro hay que apoyarla. Un lote empieza a fallar después de que la ranura del cordón se moviera tres milímetros.
Esos resultados dependen de seis propiedades fáciles de anotar y fáciles de olvidar en una orden de compra. El registro de construcción del inlay de Kaway es la página que las reúne: la referencia del chip, la referencia de la antena y su geometría exterior, el material y el grosor de la lámina portadora, la posición del chip y de la antena dentro del contorno final, las zonas de exclusión que se derivan de esa posición y un único número de revisión para toda la combinación.
Desliza el diagrama hacia los lados para verlo entero
Un inlay tiene dos efectos sobre el cuerpo de la tarjeta: consume grosor y reserva superficie. Los dos van en la especificación.
01. La referencia del chip es la parte más pequeña de la especificación del inlay
La referencia del chip identifica la electrónica y no dice nada del objeto. MIFARE DESFire EV3 nombra una familia de chips y una arquitectura de seguridad, y dos inlays que lo lleven pueden diferir en el tamaño de la antena, el material portador, la posición del chip y el grosor. Una orden de compra que dice DESFire EV3 y nada más ha especificado más o menos una cuarta parte de lo que va a llegar.
Cinco líneas más la completan, y detrás de cada una hay un tipo de fallo distinto. La variante de memoria, porque NTAG213, NTAG215 y NTAG216 comparten contorno y se diferencian en la memoria. La referencia de la antena y sus medidas exteriores, porque deciden el acoplamiento. El material y el grosor de la lámina portadora, porque una de PET de 50 micras y una de papel se comportan de forma distinta con el calor del laminado. La posición del chip y de la antena dentro del contorno final, medida desde el borde troquelado y no desde la hoja. Y las zonas de exclusión, que son consecuencia de esa posición.
El número de revisión va sobre la combinación, no sobre cada pieza. Un proveedor puede decir con toda honestidad que el chip no ha cambiado mientras la antena sí, y un registro que versiona las piezas por separado permite aprobar una tarjeta que nunca se ha probado.
02. Una familia de chips no es una construcción
Dos inlays con el mismo chip son dos productos distintos, y la diferencia se nota en la distancia de lectura. La antena capta la energía con la que funciona el chip. Una antena ID-1 completa que recorre el borde de la tarjeta abarca mucha más superficie que el pequeño bucle de un llavero RFID, así que capta más energía a la misma distancia del mismo lector. Por eso una credencial tiene que tocar el lector de pared y otra se detecta a varios centímetros, con el mismo chip dentro.
La sintonía es la segunda diferencia, y cambia durante la fabricación. El chip y la antena forman un circuito resonante, y el laminado lo modifica: el calor y la presión alteran el dieléctrico alrededor de la antena, así que la tarjeta terminada no resuena donde resonaba el inlay suelto. Un proveedor que da una distancia de lectura medida en la bobina ha medido algo que el comprador nunca tendrá en la mano. La guía de antena y distancia de lectura explica cómo el metal cercano, el montaje y el lector vuelven a mover esa cifra.
ISO/IEC 14443-2 especifica los campos de energía y de comunicación entre un lector y una tarjeta de proximidad. Describe la credencial terminada, no un componente intermedio.
03. El grosor se reparte, y el inlay se sirve primero
Un inlay consume parte del grosor de la tarjeta, y lo que consume ya no está disponible para la impresión ni para las láminas protectoras. ISO/IEC 7810 fija el grosor nominal ID-1 en 0,76 mm, la cifra para la que se fabrican todas las impresoras de sobremesa, los codificadores y los lectores de cerradura. Dentro caben dos láminas protectoras, dos núcleos impresos, la lámina portadora del inlay y un chip más grueso que la lámina que lo sostiene.
De ahí salen dos consecuencias. Una lámina portadora más gruesa o un módulo de chip más alto obligan a usar núcleos o láminas protectoras más finos, y una lámina protectora fina es la primera que se desgasta en un bolsillo o colgada de un cordón. Además, el chip es un punto alto localizado, y la receta de laminado tiene que absorberlo: cuando no lo hace, la tarjeta muestra un hundimiento visible sobre el chip, normalmente a las pocas semanas y no el día de la entrega. La guía de grosor y laminado explica las cinco capas y las formas en que falla el conjunto.
Las construcciones finas aprietan todavía más el reparto, así que un inlay validado a 0,76 mm no está automáticamente disponible a 0,50 mm.
Desliza el diagrama hacia los lados para verlo entero
Cada elemento controlado responde a una pregunta distinta, y solo el número de revisión vincula un resultado de prueba a un producto.
04. Las zonas de exclusión son una consecuencia, no una preferencia
Las zonas de exclusión no son una recomendación de diseño. Son los sitios donde cortar, troquelar o aplastar la tarjeta destruye la antena o el chip, y se mueven cada vez que se mueve la antena. En una tarjeta ID-1, la antena suele ir cerca del perímetro, que es justo donde el comprador quiere poner la ranura del cordón.
Cuatro operaciones chocan con ellas. Una ranura troquelada o un taladro cortan el bucle de la antena si caen sobre su recorrido, y un bucle cortado es una tarjeta muerta, no una tarjeta que lee peor. El relieve deforma las capas y agrieta un chip que quede bajo los caracteres. La estampación en caliente y un barniz grueso añaden presión localizada sobre el chip en el laminado. El grabado láser retira material hasta una profundidad que tiene que quedar lejos de la lámina portadora.
El proveedor las indica para cada construcción, y por eso una plantilla de diseño se emite por construcción y no por tamaño de tarjeta. La guía de diseño de tarjetas explica cómo llegan las líneas de exclusión al archivo de impresión. Llevar la posición de una ranura de un proveedor a otro porque antes funcionó es la forma más habitual de recibir un lote muerto.
05. Un inlay que funciona en la bobina puede fallar como tarjeta
La unidad de aceptación es la tarjeta terminada, así que la prueba que importa se hace después del laminado y del troquelado. Entre el inlay y la tarjeta cambian tres cosas: el laminado desplaza la sintonía, el troquelado fija la distancia real entre la antena y el borde, y cualquier ranura, banda o relieve aplicado después altera la tarjeta mecánicamente. Probar el inlay es un control de recepción del proveedor, no una evidencia sobre la credencial.
ISO/IEC 10373-6 establece los métodos de ensayo de las tarjetas de proximidad y de los dispositivos que las leen, y ese es el vocabulario adecuado para una cláusula de aceptación: se nombra el método, no una distancia subjetiva. A su lado va la prueba de aplicación en la instalación real, con el modelo real de lector o cerradura, la superficie de montaje real, la versión real de firmware y tarjetas de la construcción que se está aprobando.
Deja constancia de lo que cubrió la prueba. Una tarjeta que se autentica en un lector de sobremesa no ha demostrado que funcione en una cerradura montada sobre un marco de puerta metálico. El plan de control de calidad de tarjetas explica cómo convertir eso en un método de ensayo con un criterio de aceptación y un responsable de liberación.
06. Cualquier cambio en una línea es una construcción nueva hasta que se vuelve a probar
Trata cualquier cambio en el registro de construcción como un producto nuevo, porque así es como se comporta. Las sustituciones habituales parecen inofensivas sobre el papel: una revisión del chip de la misma familia, otra disposición de antena con el mismo chip, otro proveedor de lámina portadora con el mismo grosor declarado, un desplazamiento de dos milímetros en la posición del chip para adaptarse a un troquel nuevo o una receta de laminado revisada. Cualquiera puede cambiar la sintonía, las zonas de exclusión o las dos cosas.
La cláusula que lo hace manejable tiene cuatro partes. Aviso antes de producir, no con el envío. Muestras fabricadas con la construcción nueva, no con stock antiguo. Repetición de la prueba de aplicación acordada, con los mismos lectores que la original. Y un número de revisión nuevo, indicando el anterior.
Desliza el diagrama hacia los lados para verlo entero
El paso que se suele saltar es la repetición de la prueba, y es el único que produce evidencia.
07. Qué comprobar antes de aprobar
Antes de la aprobación
La referencia del chip con la variante de memoria, no solo el nombre de la familia.
La referencia de la antena y sus medidas exteriores, con el material y el grosor de la lámina portadora.
La posición del chip y de la antena medida desde el borde troquelado.
Las zonas de exclusión para troquelado, relieve, estampación y láser, indicadas para esta construcción.
Un único número de revisión para toda la combinación.
La prueba de aplicación sobre tarjetas terminadas, con el modelo real de lector o cerradura y su firmware, registrada contra esa revisión.
Antes de una reposición
La confirmación por escrito de que el número de revisión no ha cambiado.
Cualquier cambio clasificado, probado de nuevo y con una revisión nueva antes de empezar a producir.
Las pruebas siguen correspondiendo a los lectores instalados ahora, que pueden haberse actualizado.
08. Un ejemplo práctico
Caso ilustrativo, no es un caso real de Kaway. Un comprador tiene 40.000 tarjetas aprobadas en servicio con una construcción MIFARE DESFire EV3 y una ranura para cordón en el lado corto. El proveedor propone otra disposición de antena, con el mismo chip, para mejorar el rendimiento con un troquel nuevo.
Si se trata como un cambio administrativo, la reposición se envía y las tarjetas empiezan a fallar en las puertas más alejadas de sus lectores, porque el bucle nuevo abarca menos superficie y ha desaparecido el margen que compensaba un marco de puerta metálico. Si se trata como un cambio de construcción, se clasifica como cambio de antena, lo que pone en juego la sintonía y las zonas de exclusión. El proveedor confirma si la ranura sigue lejos del nuevo recorrido de la antena. Se fabrican muestras con la construcción nueva y se repite la prueba original en las mismas puertas, incluido el peor montaje de la instalación. El resultado se registra contra la revisión 2.
La diferencia es una ronda de muestras y una tarde de pruebas, frente a volver a emitir credenciales para 40.000 personas.
09. Normas de referencia
ISO/IEC 14443-2 especifica los campos de energía y de comunicación bidireccional entre un lector y una tarjeta de proximidad, y por eso el cumplimiento es una propiedad de la tarjeta terminada y no del inlay: iso.org/standard/73597.html.
ISO/IEC 10373-6 define los métodos de ensayo de las tarjetas de proximidad y de los dispositivos que las leen, lo que da a una cláusula de aceptación un método con nombre: iso.org/standard/83862.html.
10. Cómo trabaja Kaway
Kaway fabrica en su propia planta de Dongguan (China), así que la construcción del inlay, la receta de laminado y el troquel que fija las zonas de exclusión están en un mismo sitio y no en tres plantas distintas. La planta de Dongguan fabrica tarjetas desde 2007, en una nave de producción de 1.300 m² con 87 personas.
La codificación se hace en la planta con EM4200, T5577, MIFARE Classic EV1 1K y 4K, MIFARE Ultralight EV1, MIFARE DESFire EV2 y EV3, NTAG213, NTAG215 y NTAG216, ICODE SLIX, y UHF Impinj Monza y Alien H3. La codificación para sistemas de hotel VingCard, SALTO, dormakaba, Onity y Saflok depende del chip, de los requisitos técnicos, de las claves y de la autorización del sistema o del hotel. Antes del envío se comprueba la lectura del 100 % de los chips, uno a uno, no por muestreo, un control sobre la tarjeta terminada y no sobre el inlay.
La muestra es gratuita: antes de cualquier pedido se envía una muestra en tu material y con tu chip, y es el objeto sobre el que hay que aprobar el registro de construcción. El pedido mínimo es de 500 unidades. La producción estándar es de 12 días naturales para tarjetas de PVC y de madera. Las solicitudes de presupuesto se responden el mismo día laborable. La guía sobre cómo se fabrican las tarjetas explica las fases de producción por las que pasa el inlay, y la gama de PVC y PVC reciclado recoge las construcciones para las que se emiten plantillas.
¿Podemos especificar un inlay solo con el nombre del chip?
No con seguridad. El nombre del chip fija la electrónica y deja abiertas la geometría de la antena, la lámina portadora, la posición dentro del contorno y las zonas de exclusión, que son las que deciden la distancia de lectura y por dónde se puede cortar la tarjeta.
¿La distancia de lectura de la ficha técnica del inlay vale para la tarjeta terminada?
No. El laminado cambia la sintonía y el troquelado fija la distancia real entre la antena y el borde, así que la cifra que importa se mide en tarjetas terminadas, con el lector que se va a instalar.
¿Dónde se puede poner la ranura del cordón en una tarjeta RFID?
Solo donde la construcción indique que no pasa la antena. En la mayoría de construcciones ID-1 la antena sigue el perímetro, así que la zona segura es pequeña y propia de esa disposición de antena. Pídela por escrito para cada construcción.
¿Una revisión del chip de la misma familia es un cambio que hay que volver a probar?
Trátala como tal. Una revisión dentro de la misma familia puede mover la sintonía o la huella del chip, y repetir una prueba de aplicación cuesta mucho menos que volver a emitir credenciales. La guía de reposición explica las demás variables que cambian entre el primer lote y el segundo.
About this guide
Published by Kaway Group. The date on this page shows when this guide was last updated. If anything here is out of date, or contradicts what your integrator tells you, tell us and we will correct it.
 HospitalityRoom keys, staff credentials and the pieces around them.
 Retail and loyaltyGift, loyalty and membership cards with variable data.
 Access controlCards and fobs matched to the reader you installed.
 Clubs and associationsOne chip for the turnstile, the locker and the desk.
 Events and festivalsWristbands, badges and lanyards for each edition.